Cómo la fabricación automatizada con CNC garantiza la precisión en los armarios personalizados modernos
Descubra cómo la fabricación automatizada por CNC ofrece precisión de nivel industrial, tolerancia cero a errores y una ejecución impecable para gabinetes a medida en proyectos B2B.
Resumen ejecutivo: La evolución industrial de la carpintería arquitectónica
Los sectores mundiales de la construcción comercial y residencial de alta gama están experimentando un profundo cambio estructural. A medida que los planos arquitectónicos se vuelven cada vez más complejos y los plazos de entrega de los proyectos se ajustan, los métodos tradicionales de carpintería manual ya no pueden cumplir con las estrictas tolerancias dimensionales, la consistencia estructural y el volumen de producción que exigen los desarrolladores inmobiliarios internacionales, los contratistas generales y las firmas de diseño comercial.
En respuesta a estas dinámicas de mercado en evolución, las instalaciones avanzadas de fabricación de armarios B2B han pasado de talleres dependientes de artesanos a ecosistemas de producción totalmente automatizados e integrados digitalmente. En el núcleo de esta modernización industrial se encuentra la maquinaria de Control Numérico por Computadora (CNC). El despliegue de la tecnología CNC automatizada ha reingenierizado fundamentalmente cómo se diseñan, fabrican y ensamblan los gabinetes personalizados de alta gama.
Este informe examina los mecanismos tecnológicos mediante los cuales la fabricación automatizada por CNC elimina el error humano, garantiza una precisión submilimétrica, maximiza el rendimiento del material y agiliza la ejecución de proyectos a gran escala, asegurando el cumplimiento total de las complejas especificaciones de carpintería arquitectónica.
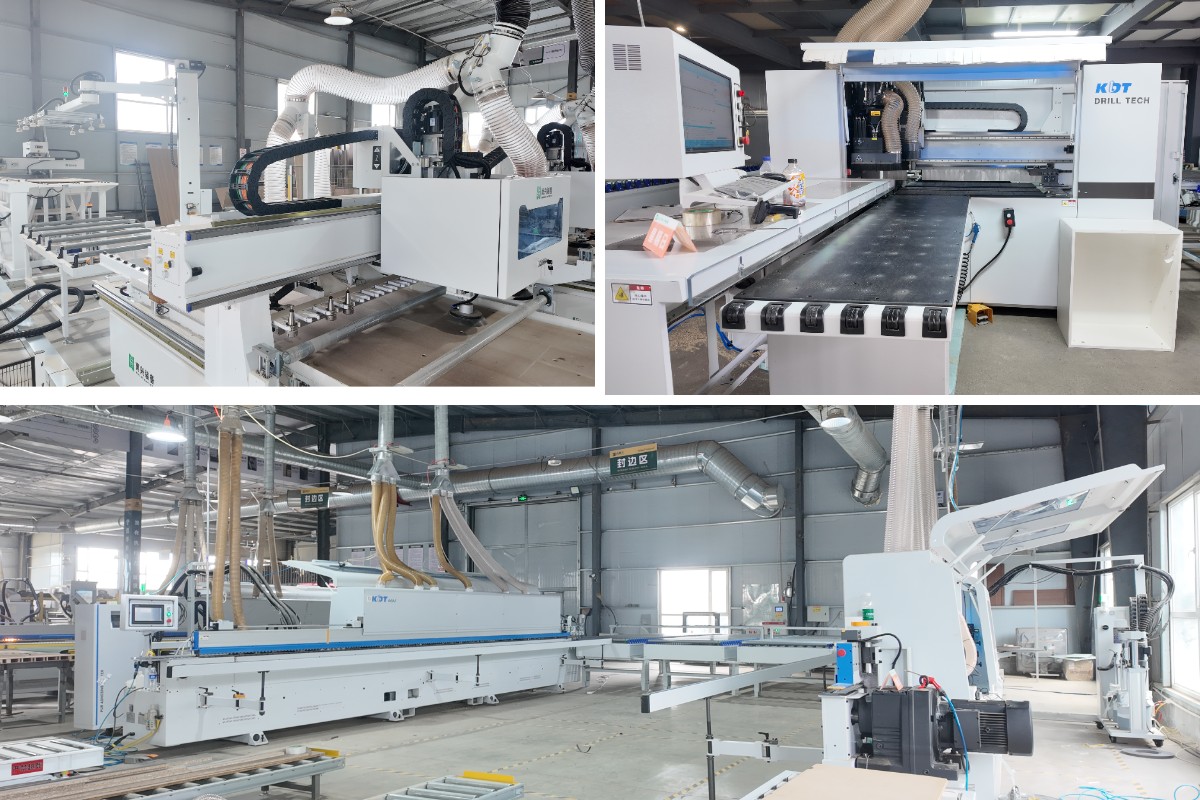
El dilema de la precisión: artesanía manual frente a ejecución automatizada por CNC
Históricamente, la carpintería interior dependía en gran medida de la medición manual, el corte de paneles, el perfilado de bordes y la perforación a mano. Si bien las técnicas artesanales especializadas conservan un valor heredado, la ejecución manual introduce una acumulación compuesta de errores, una falla crítica cuando se ejecutan desarrollos residenciales de varios pisos o proyectos comerciales boutique.
Al producir muebles de gabinete a medida en docenas o cientos de distribuciones de unidades, una variación menor —como una desviación de 1,5 mm en la escuadría de los paneles— se convierte en marcos de cuerpo desalineados, luces de puertas desiguales, correderas de cajones que se atascan y retrasos prolongados en la instalación en obra.
El procesamiento automatizado por CNC resuelve esta vulnerabilidad estructural al sustituir las herramientas de medición físicas con flujos de datos digitales derivados directamente de plataformas modernas de software de diseño asistido por computadora (CAD) y fabricación asistida por computadora (CAM).
Comparación de métricas clave de fabricación
Precisión Dimensional:Los métodos manuales de carpintería mantienen ± 1,5 mm – 3,0 mm, mientras que los sistemas automatizados de fabricación CNC alcanzan una precisión submilimétrica de ± 0,1 mm.
Integridad de la adherencia del tapacantos:Los procesos manuales presentan una calidad variable debido a los adhesivos termofusibles aplicados a mano, mientras que los sistemas automatizados utilizan el sellado termofusible PUR de junta cero de la marca alemana Jowat para un aislamiento permanente contra la humedad.
Velocidad de procesamiento de perforaciones multieje:La perforación manual se basa en operaciones secuenciales de un solo orificio, mientras que los centros de perforación CNC multieje ejecutan la perforación simultánea en 6 caras en una sola pasada.
Rendimiento y utilización del material:Los diseños manuales de paneles generan una utilización del material del 70 % – 80 %, mientras que el anidado CNC algorítmico maximiza las tasas de rendimiento hasta el 92 % – 96 %.
Mediante protocolos algorítmicos de herramientas, la producción automatizada garantiza que cada panel de sustrato procesado mantenga una integridad estructural uniforme y una consistencia dimensional independientemente de la escala de producción.
1. Rendimientos algorítmicos de material: tecnología de anidado CNC de alta precisión
El proceso de fabricación comienza con el procesamiento de paneles en bruto, donde las máquinas de anidado CNC de grado industrial transforman los parámetros de ingeniería en componentes físicamente optimizados.
Optimización algorítmica de la disposición de paneles
En la fabricación convencional, el corte de paneles está restringido por los movimientos lineales de la sierra, lo que obliga a que los patrones de corte se conviertan en rejillas rígidas que provocan un desperdicio significativo de material. Las plataformas industriales modernas de anidado utilizan algoritmos de optimización avanzados que evalúan la geometría dimensional de cadaarmario componente requerido en todo un pedido.
El algoritmo organiza dinámicamente paneles rectangulares, perfiles curvos y formas irregulares sobre tamaños de lámina estándar (como MDF de alta densidad o contrachapado de grado marino) para lograr tasas de eficiencia de material que superan el 92% hasta el 96%.
1. Importación de planos CAD: Traduce la geometría vectorial a coordenadas exactas de la máquina.
2. Rotación dinámica: Gira los componentes dinámicamente para alinearlos con los patrones naturales de la veta de la madera.
3. Cálculo de pérdida por ancho de corte: Calcula con precisión la holgura del diámetro de la fresa para eliminar el solapamiento de corte.
4.Enrutamiento de trayectorias de herramienta: Genera trayectorias de corte de alta velocidad de múltiples pasadas para bordes de panel limpios y sin rebabas.
Soluciones de estabilidad de husillo de alta velocidad y sujeción por vacío
El corte de precisión requiere una estabilidad mecánica absoluta durante las operaciones de husillo de alta velocidad. Los centros industriales de anidado emplean camas de succión por vacío multizona capaces de generar una intensa presión de sujeción en todo el sustrato.
Camas de vacío con control por zonas: Concentra la potencia de succión estrictamente debajo del área de corte activa, evitando microvibraciones o desplazamientos del panel incluso al fresar componentes de gabinete intrincados de formato pequeño.
Precisión del electrohusillo: Los husillos de alta frecuencia refrigerados por aire o por líquido que funcionan a hasta 24.000 RPM eliminan el astillado, desgarro o delaminación de bordes del material a lo largo de chapas delicadas o lacas de alto brillo.
Al eliminar la manipulación humana de paneles durante el fresado primario, la tecnología de anidamiento garantiza que las dimensiones fundamentales del panel para todos gabinetes personalizados permanezcan completamente fieles a los planos de taller CAD aprobados.
2. Resiliencia ambiental: máquinas automáticas de canteado y aislamiento contra la humedad
La longevidad estructural de un gabinete está determinada en gran medida por la calidad de su protección de cantos. En entornos de cocina, baño y hostelería comercial, la penetración de humedad representa la causa principal de hinchazón del sustrato central, formación de moho y fallo estructural prematuro.
La fabricación automatizada aborda esta vulnerabilidad operativa mediante máquinas automáticas industriales de canteado que utilizan química adhesiva avanzada y automatización de alimentación continua.
Sistemas alemanes de adhesivos termofusibles PUR Jowat frente a adhesivos EVA tradicionales
Las fábricas tradicionales dependen en gran medida de los pegamentos termofusibles estándar de etileno-acetato de vinilo (EVA), que son susceptibles a la reactivación térmica y a la degradación por humedad con el tiempo. Las líneas automatizadas avanzadas integran adhesivos termofusibles PUR Jowat de Alemania, estableciendo un estándar de clase mundial para el encolado industrial de cantos:
1. Reticulación química: Los adhesivos PUR Jowat experimentan una reacción química irreversible con la humedad atmosférica al aplicarse, formando una unión permanente de alta resistencia que soporta severas fluctuaciones de temperatura ambiente y una exposición continua a la humedad.
2. Líneas de adhesivo ultrafinas: Los sistemas automatizados de dispensación mantienen un control preciso del grosor del adhesivo con Jowat PUR, produciendo una estética de canto “junta cero” en la que la línea de pegamento se vuelve visualmente invisible a simple vista, a la vez que se logran sellos de canto 100 % impermeables.
Secuencia integrada de estación de recorte y acabado
Las encoladoras de cantos industriales ejecutan una secuencia de acabado continua de múltiples etapas a velocidades de línea de hasta 20 a 30 metros por minuto:
Unidad de fresado previo:Utiliza cabezales de corte con diamante para retirar de 0,5 mm a 1,0 mm del canto del panel sin procesar, eliminando las microfracturas de la sierra y creando una superficie impecable para el pegado con adhesivo.
Zona de rodillos de presión:Aplica presión neumática calibrada para forzar la cinta de canteado contra el núcleo del sustrato.
Recorte de extremos y redondeo de esquinas:Los servomotores de alta precisión recortan el exceso de cinta a ras de los bordes frontal y trasero del panel, redondeando suavemente las uniones de las esquinas sin dejar aristas agudas ni marcas de cuchilla manual.
Raspado y abrillantado:Los raspadores neumáticos de doble cuchilla eliminan los restos microscópicos de adhesivo, seguidos de ruedas de abrillantado de tela motorizadas que restauran el brillo original del material de canteado.
Este proceso de sellado automatizado aísla los materiales internos del núcleo, garantizando durabilidad a largo plazo e integridad estructural en entornos exigentes.
3. Ensamblaje estructural de alta velocidad: máquinas perforadoras de seis caras
Una vez que los paneles se han anidado, cortado y enchapado en los bordes, pasan a la preparación de herrajes. La construcción moderna de armarios depende en gran medida de sujetadores mecánicos ocultos, cerraduras de leva, espigas de madera, bisagras ocultas y correderas de cajón de montaje inferior. La ubicación exacta de estas posiciones de montaje determina con qué facilidad se ensambla el cuerpo del armario en la obra.
La introducción de máquinas perforadoras CNC de seis caras ha transformado fundamentalmente esta fase de la producción.
Mecanizado simultáneo multieje
Las perforadoras convencionales requerían voltear manualmente los paneles y configurar múltiples pasadas para perforar agujeros en las caras superior, inferior y laterales. Cada reposicionamiento introducía errores humanos de colocación.
Los centros de perforación CNC de 6 caras de alta eficiencia ejecutan todas las operaciones de perforación, fresado y ranurado en los seis planos espaciales de un panel en una sola pasada automatizada:
Arquitectura de accionamiento de doble pórtico:Los cabezales de perforación superior e inferior funcionan simultáneamente, perforando agujeros pasantes y agujeros ciegos desde ambos lados sin voltear el panel.
Sierras de ranurado integradas:Unidades de sierra independientes cortan canales continuos para los paneles traseros del cuerpo simultáneamente con la perforación de tarugos y bisagras.
Alineación con sensores ópticos y láser:Sensores ópticos sin contacto miden los bordes delantero y trasero de cada panel entrante en tiempo real, ajustando dinámicamente las coordenadas de perforación para compensar las variaciones de longitud del tablero a escala micrométrica.
Compatibilidad de herrajes y fiabilidad estructural
Dado que los patrones de montaje de los herrajes se rigen directamente por los archivos de componentes CAD, los centros de perforación generan agujeros perfectamente alineados para los estándares globales de herrajes, incluidos los sistemas DTC, Blum, Hettich y Hafele.
Este posicionamiento exacto elimina la necesidad de ajustes manuales durante el ensamblaje, garantizando que las bisagras giren con suavidad, que las guías de los cajones se alineen sin fricción y que los marcos de los armarios se ensamblen escuadrados y rígidos en todo momento.
4. Sostenibilidad y cumplimiento: Fabricación de muebles de grado E0
Las especificaciones arquitectónicas modernas exigen un estricto cumplimiento de las normas internacionales de calidad del aire interior (CAI) y de emisiones químicas. La integración de maquinaria CNC automatizada desempeña un papel directo en el mantenimiento del cumplimiento ambiental, en concreto, apoyando las directrices de fabricación de muebles de grado E0.
Normas internacionales sobre emisiones de formaldehído
Norma europea E1: límite admisible de formaldehído ≤ 0,124 mg/m³ de aire (0,1 ppm).
Norma europea E0: límite admisible de formaldehído ≤ 0,050 mg/m³ de aire.
Fase 2 de CARB / Título VI de la TSCA de la EPA: límite admisible de formaldehído ≤ 0,050 ppm para sustratos de MDF y contrachapado.
Norma ENF (emisión ultrabaja): límite admisible de formaldehído ≤ 0,025 mg/m³ de aire.
Las líneas de fabricación automatizadas industriales mantienen la conformidad de los sustratos mediante controles de proceso de ingeniería:
Extracción de polvo y control de la calidad del aire
Los materiales de sustrato certificados según las normas E0, CARB Fase 2 o EPA TSCA Título VI requieren entornos de procesamiento limpios y libres de polvo para mantener la integridad de la superficie y el rendimiento del adhesivo. Los centros automatizados de mecanizado CNC incorporan sistemas centralizados de extracción de polvo de circuito cerrado que operan con alta velocidad de captura:
Recintos de alto vacío: Captura el polvo de madera suspendido en el aire directamente en el husillo de corte, evitando la acumulación de polvo dentro de los canales de ensamblaje de los paneles y los laminados superficiales.
Preservación de la integridad del material: Evita la contaminación por partículas microscópicas de polvo entre la superficie del sustrato y los adhesivos para el canteado, asegurando el sellado hermético necesario para confinar posibles emisiones traza dentro de los núcleos de los tableros.
Reducción de residuos y optimización de recursos
Al maximizar el rendimiento de los paneles mediante algoritmos computarizados de anidamiento, la fabricación automatizada por CNC reduce drásticamente la generación de desperdicios de madera por unidad de armario. La utilización eficiente de los materiales respalda directamente las prácticas arquitectónicas sostenibles y los marcos de certificación de construcción verde, como LEED (Leadership in Energy and Environmental Design) y BREEAM.
5. Entrega de proyectos B2B: optimización de la ejecución en obra
Para los desarrolladores de proyectos globales y los contratistas principales, el éxito financiero de un proyecto depende en gran medida de la eficiencia de la instalación en obra. El premecanizado fuera de obra y la fabricación automatizada trasladan la mano de obra de fabricación crítica desde las condiciones no controladas de la obra hacia un entorno de fábrica controlado.
Ensamblaje premecanizado plug-and-play
Al completar todos los cortes, el sellado de cantos y el taladrado para herrajes con precisión CNC, los componentes de los armarios funcionan como bloques de construcción modulares y encajables:
1. Eliminación del corte en obra: Los equipos de instalación ya no necesitan recortar, cepillar ni perforar los cuerpos de armarios en obra, lo que reduce significativamente el polvo, la contaminación acústica y los costos de mano de obra de instalación en el sitio.
2. Identificación de componentes sin errores: Las líneas de procesamiento CNC automatizadas imprimen etiquetas de código de barras directamente en cada componente de panel. Los instaladores simplemente escanean los códigos de barras para ver las secuencias de ensamblaje, los requisitos de herrajes y los datos de ubicación según el plano de planta.
3. Entrega rápida del proyecto: El tiempo de ensamblaje reducido permite a los contratistas cumplir con entregas de proyecto ajustadas mientras mantienen una calidad de ensamblaje uniforme en cientos de unidades residenciales o comerciales.
Conclusión técnica: El futuro del ensamblaje de precisión
La fabricación automatizada por CNC ya no es solo una mejora operativa; es una base esencial para la carpintería arquitectónica de alto rendimiento. Al integrar anidado CNC automatizado, canteado de alta velocidad, taladrado multifaxial de 6 caras y procesamiento sostenible de sustratos, las instalaciones de producción modernas garantizan que cada panel de armario cumpla con estándares estructurales y estéticos exactos.
Para compradores internacionales, arquitectos y gerentes de proyectos, especificar protocolos de fabricación automatizada garantiza una fidelidad total al diseño, durabilidad a largo plazo e instalación perfecta en obra en exigentes proyectos de interiores.
Lista de verificación de compras arquitectónicas B2B
Al evaluar socios de fabricación para proyectos de carpintería interior a gran escala, verifique que el proveedor mantenga las siguientes capacidades tecnológicas:
Integración de anidado CNC: Flujo de trabajo de software CAD/CAM automatizado con optimización dinámica del aprovechamiento del material.
Maquinaria alemana Jowat de canteado con PUR:Aplicación de cola termofusible de junta cero con capacidades de premecanizado y redondeo de esquinas.
Capacidad de taladrado de 6 caras:Taladrado simultáneo multieje para la precisión en la colocación de herrajes.
Sustratos certificados E0/CARB:Inventario de tableros de bajo formaldehído totalmente conforme con seguimiento de certificación de fábrica.
Verificación de preensamblaje en fábrica:Protocolos de prueba con maqueta a escala real 1:1 e inspección dimensional antes del embalaje para exportación.